Fundición por compresión: una solución eficiente para componentes fundidos de alta exigencia
El proceso de fundición por compresión ofrece un potencial significativo para la producción de piezas fundidas de aluminio para aplicaciones de servicio pesado, con una porosidad minimizada y una mayor densidad microestructural. Especialmente para componentes geométricamente complejos o piezas fundidas sometidas a operaciones posteriores de conformado, este proceso constituye un puente tecnológico entre la fundición a alta presión y la fundición a baja presión.
En colaboración con la fundición de aluminio Top Alulit, s.r.o., de la República Checa, se llevó a cabo un desarrollo de proceso orientado por simulación utilizando una pieza real de producción en serie: un tensor de correa dentada para motores de combustión. La optimización se basó en MAGMASOFT®, una herramienta firmemente establecida en Top Alulit como parte integral de su desarrollo estructurado de procesos para sus actividades de I+D.
Fundición por compresión: combinando las ventajas de la fundición a alta y baja presión
La fundición por compresión se utiliza cuando los procesos convencionales de fundición a alta presión no consiguen alcanzar de forma fiable las propiedades mecánicas requeridas. Este proceso híbrido de fundición combina el bajo nivel de turbulencia, el llenado uniforme del molde y la configuración de la máquina de fundición a baja presión con los tiempos de ciclo cortos, la precisión dimensional de las estructuras finas y el control flexible de la curva de presión, características típicas de la fundición a alta presión. El diseño vertical de la máquina, combinado con una línea de partición horizontal, reduce las tasas de defectos y aumenta el rendimiento, mientras que la integración en células de producción automatizadas garantiza tanto la reproducibilidad como la estabilidad a largo plazo del control del proceso.
Una ventaja fundamental de este proceso es la solidificación direccional bajo presión, que reduce significativamente los defectos metalúrgicos, como la porosidad por gas y las cavidades de contracción. Esto resulta en una mayor homogeneidad microestructural y propiedades mecánicas estadísticamente reproducibles, ambos requisitos esenciales para garantizar la calidad en la producción en serie. Además, el proceso proporciona una base estructural y mecánicamente sólida para procesos posteriores de conformado. La alta estabilidad del proceso también contribuye a una reducción sostenible de los costos unitarios de fabricación.
Estudio de caso: Optimización de un tensor de correa dentada fabricado en una aleación de Al-Si
Como parte de un proyecto de desarrollo, Top Alulit produjo un tensor de correa dentada fabricado en una aleación de fundición de Al-Si de alta resistencia. El objetivo era evaluar la viabilidad de fabricar la pieza mediante fundición por compresión en términos de eficiencia del proceso, reproducibilidad e integridad del material, especialmente considerando la posterior operación de conformado en frío.
El principal desafío era garantizar una ductilidad suficiente y, al mismo tiempo, alcanzar una alta calidad de fundición. Era esencial evitar heterogeneidades inducidas por el proceso, especialmente el atrapamiento de aire en áreas funcionales sometidas a elevadas cargas mecánicas, ya que estas comprometen directamente la conformabilidad y la fiabilidad operativa del componente.
Simulación del proceso de fundición y análisis de puntos críticos
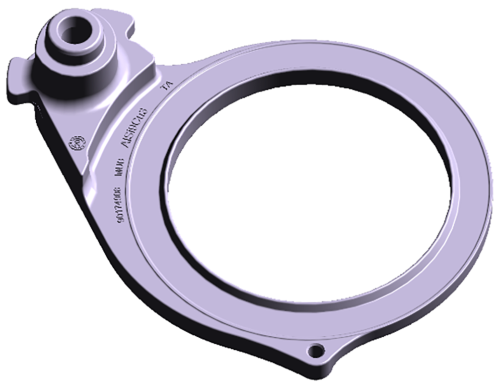
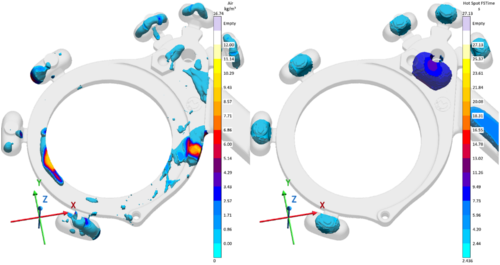
El punto de partida para el análisis fue el diseño existente de la pieza (Fig. 1), con un diseño de fundición a presión definido inicialmente. Utilizando parámetros reales del proceso, se realizó una simulación numérica del proceso con MAGMASOFT®. Los resultados revelaron un potencial de porosidad por contracción y aire atrapado en el área funcional central de la pieza (Fig. 2, izquierda), una zona sometida a altas tensiones durante el posterior conformado en frío.
El análisis del resultado de "punto caliente" (Fig. 2, derecha) identificó un punto caliente en las secciones gruesas, que suelen ser propensas a la formación de porosidad. El riesgo de una alimentación insuficiente en estas regiones se consideró controlable debido a la presión de intensificación. Las pruebas de validación confirmaron que el aire atrapado provocaba grietas irreversibles durante el conformado en frío.
Por lo tanto, era esencial optimizar el sistema de fundición.
Optimización sistemática de los sistemas de alimentación y ventilación
A partir de los resultados de la simulación, el sistema de alimentación se rediseñó sistemáticamente para minimizar el atrapamiento de aire inducido por la turbulencia. El enfoque se centró en optimizar el llenado del molde para alcanzar un régimen de flujo más laminar.
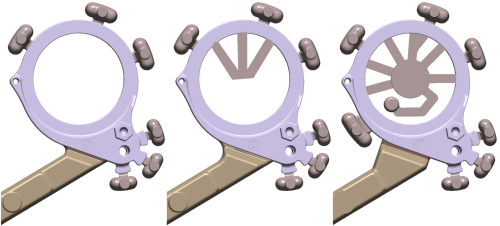
Debido a las restricciones geométricas del diseño del molde, no fue posible implementar un sistema de ventilación convencional. En su lugar, se desarrolló un concepto innovador: un diseño de bolsas orientado radialmente, concebido para dirigir el aire atrapado hacia las regiones periféricas sin comprometer la integridad funcional de la pieza.
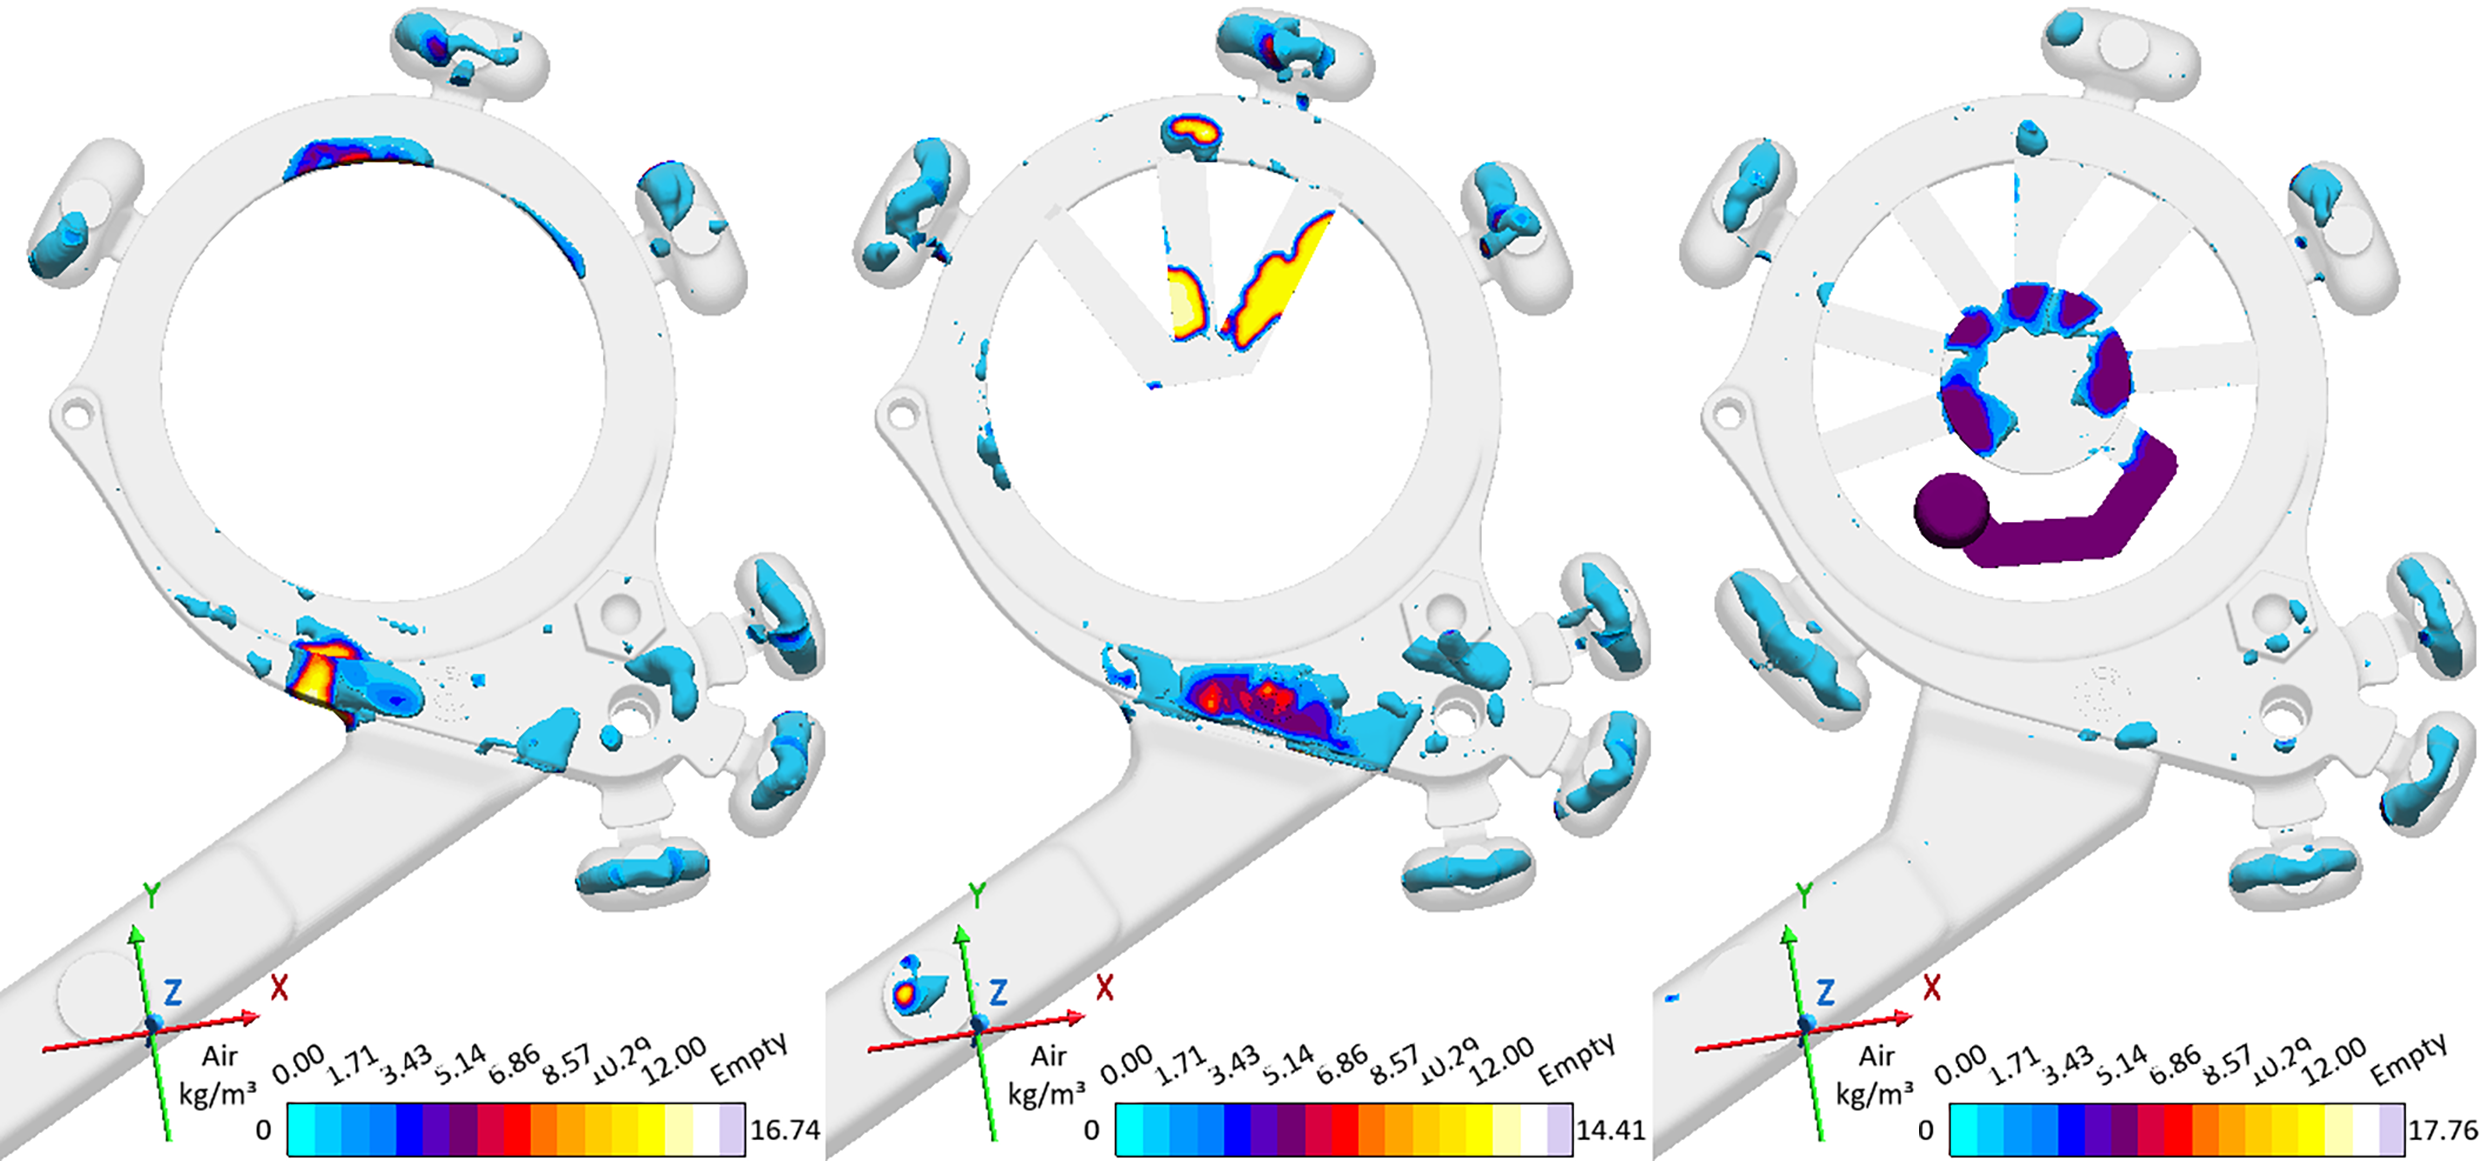
Se desarrollaron y evaluaron mediante simulación varias variantes del diseño de las bolsas (Fig. 3). Estas configuraciones diferían tanto en el número y la disposición de los "radios" como en modificaciones geométricas adicionales próximas al radio interior de la pieza. Paralelamente, se ajustó el diseño del sistema de alimentación para reducir aún más la turbulencia.
Diseño de Experimentos (DoE) y evaluación virtual del proceso
Para evaluar sistemáticamente las variantes de diseño, se implementó un diseño virtual de experimentos (DoE). Se probaron diferentes combinaciones de configuraciones de canales y ventilación y se evaluaron en función de criterios cuantitativos proporcionados por MAGMASOFT®. El enfoque principal fue reducir el volumen específico de aire atrapado en áreas funcionales críticas predefinidas.
Mediante el uso de diagramas de coordenadas paralelas, fue posible identificar los factores de influencia más significativos y definir límites de tolerancia para variantes de proceso fiables (Fig. 4).
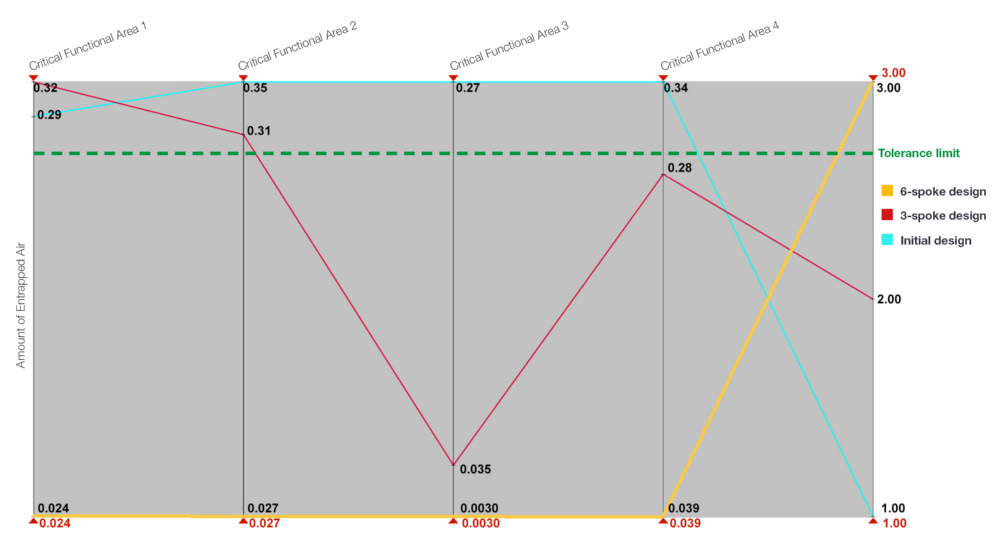
El análisis identificó dos variantes de diseño significativas: un diseño de ventilación de tres radios y una variante más compleja de seis radios con un punto de convergencia central y una extensión adicional de material. Ambas dieron como resultado una reducción sustancial de los defectos relacionados con el atrapamiento de aire. La variante de seis radios demostró ser la solución más robusta en la evaluación del proceso y fue adoptada para la producción en serie (Fig. 5).
La implementación del sistema de fundición optimizado permitió reducir significativamente la sensibilidad a las grietas durante el conformado en frío. Al mismo tiempo, mejoró la reproducibilidad de las propiedades mecánicas y se redujo de forma sostenible la tasa de rechazo, sin generar costos adicionales de fabricación.
La eficacia de las medidas de optimización se confirmó mediante métodos de ensayos no destructivos (END) y ensayos experimentales de conformado, que validaron las mejoras previstas por la simulación.
Conclusión e impacto económico
Este proyecto demuestra que la combinación de la fundición por compresión con el desarrollo de procesos orientado por simulación ofrece una base fiable para la producción de componentes de aluminio de alta complejidad. El uso de MAGMASOFT® permitió identificar con seguridad las ventanas críticas del proceso, optimizar sistemáticamente el sistema de alimentación y aumentar de forma sostenible la estabilidad del proceso.
Para Top Alulit, esto se tradujo no solo en una mayor madurez del material y del proceso de fundición, sino también en un beneficio directo y medible para el cliente final, gracias a una mayor fiabilidad operativa, una mejora en la calidad de las piezas y una reducción de las tasas de rechazo.
Este estudio de caso destaca el potencial de innovación de los métodos orientados por simulación como herramienta estratégica en la ingeniería de fundición moderna, reforzando su papel en el control de procesos basado en el conocimiento y en la producción industrial en serie.
